Co to jest prefabrykowana płyta kanałowa z betonu komórkowego?
W typowym 12-piętrowym budynku mieszkalnym system podłogowy kontroluje harmonogram budowy bardziej niż jakikolwiek inny element. Bezpośrednią odpowiedzią stosowaną przez projektantów prefabrykatów jest Prefabrykowana płyta kanałowa z betonu komórkowego : fabrycznie wykonana deska z betonu sprężonego z ciągłymi podłużnymi pustkami, dostarczana na plac budowy w stanie gotowym do podniesienia, o rozpiętości od 6 do 12 m bez tymczasowych podpór i tworząca ognioodporną podłogę konstrukcyjną w ciągu kilku dni zamiast tygodni.
Płyta kanałowa, znana również jako płyta kanałowa lub płyta z pustymi przestrzeniami, to prefabrykowany element betonowy z okrągłymi lub eliptycznymi pustkami biegnącymi przez całą jej długość. Pustki usuwają beton, który w niewielkim stopniu przyczynia się do wytrzymałości na zginanie w pobliżu osi neutralnej, więc płyta jest szorstka 30 do 40 procent lżejszy niż płyta pełna o tej samej głębokości zachowując pełną głębokość niezbędną do przeciwstawienia się zginaniu i ścinaniu.
Sztuczka konstrukcyjna polega na sprężaniu. Wysoce wytrzymałe 7-drutowe splotki są napinane w fabryce przed wylaniem betonu, a następnie zwalniane dopiero po stwardnieniu betonu. Uwolnione sploty powodują trwałe ściskanie dolnej części deski, co ogranicza pękanie i umożliwia rozpiętość stosunkowo cienkiego przekroju na odległość, która normalnie wymagałaby znacznie głębszego układu belek i płyt wylewanych na miejscu.
Dla inżyniera efektem jest podłoga z udokumentowanymi tabelami obciążeń, bez podpór na budowie i z mniejszą liczbą belek. Dla wykonawcy efektem są większe powierzchnie wznoszone dziennie, mniejsza załoga na placu budowy i jakość kontrolowana w fabryce, a nie zależna od pogody i pracy na budowie.
Standardowe rozmiary, rozpiętości i typowa wydajność obciążenia
Płyty kanałowe produkowane są w standardowych seriach, dlatego większość zakładów publikuje tabele rozpiętości i obciążeń dla każdej głębokości. Poniższe zakresy odzwierciedlają typową międzynarodową praktykę prefabrykacji; właściwości przekroju dla konkretnego produktu należy zawsze potwierdzić danymi technicznymi producenta.
| Własność | Typowy zasięg | Wspólne notatki |
|---|---|---|
| Głębokość płyty | 150-400 mm | 200 lub 250 mm dla podłóg; 300-400 mm w przypadku ciężkich lub długich rozpiętości |
| Standardowa szerokość | 1200 mm | W niektórych zakładach dostępne szerokości 600-2400 mm |
| Zwykły rozpiętość | 4-12 m | Zależy od głębokości, obciążeń i poziomu naprężenia wstępnego |
| Maksymalna rozpiętość | Do 18-20 m | O głębokości 400 mm i splotach o dużej wytrzymałości |
| Oszczędność masy własnej | 30-40% w porównaniu z płytą litą | Niższe koszty fundamentów i dźwigów |
| Odporność ogniowa | 60-120 minut | Decyduje okładka i rodzaj kruszywa |
| Długość łożyska | 75-100 mm | Na ścianach i belkach murowanych lub betonowych |
| Wykończenie strukturalne | 50-75 mm | Wymagane do działania membrany i poziomowania |
Najpopularniejsza głębokość do prac mieszkaniowych i biurowych wynosi 200 mm, co przy wzmocnionej wierzchniej warstwie o grubości 50 mm wygodnie przenosi typowe obciążenia użytkowe od 2 do 5 kN/m2 na rozpiętościach od 7 do 9 m. Pojedyncza deska o szerokości 1200 mm i długości 10 m wystarcza na pokrycie 12 m2 podłogi, zatem typowa podłoga w mieszkaniu składa się z zaledwie kilkunastu desek. Deski o głębokości od 300 do 320 mm są zarezerwowane na pokłady parkingowe i podłogi przemysłowe, gdzie obciążenie jest większe, a siatki słupów są szersze.
Zawsze projektuj na podstawie danych przekroju producenta. Układ splotów, wytrzymałość betonu i poziom naprężenia wstępnego zmieniają dopuszczalne obciążenie w większym stopniu niż sama głębokość nominalna.
Jak produkowane są płyty kanałowe
Deski z pustym rdzeniem produkowane są na długich liniach sprężających, które zwykle rozciągają się na długości od 100 do 200 m. Proces jest ciągły, wysoce zmechanizowany i powtarzany dwa lub trzy razy w tygodniu na łóżko w większości zakładów.
- Napinanie nici. Siedmiodrutowe sploty sprężające są rozciągane na obu końcach łoża z określoną siłą przecisku. Naprężone sploty powodują ściskanie, które nadaje gotowej desce zdolność rozpinania.
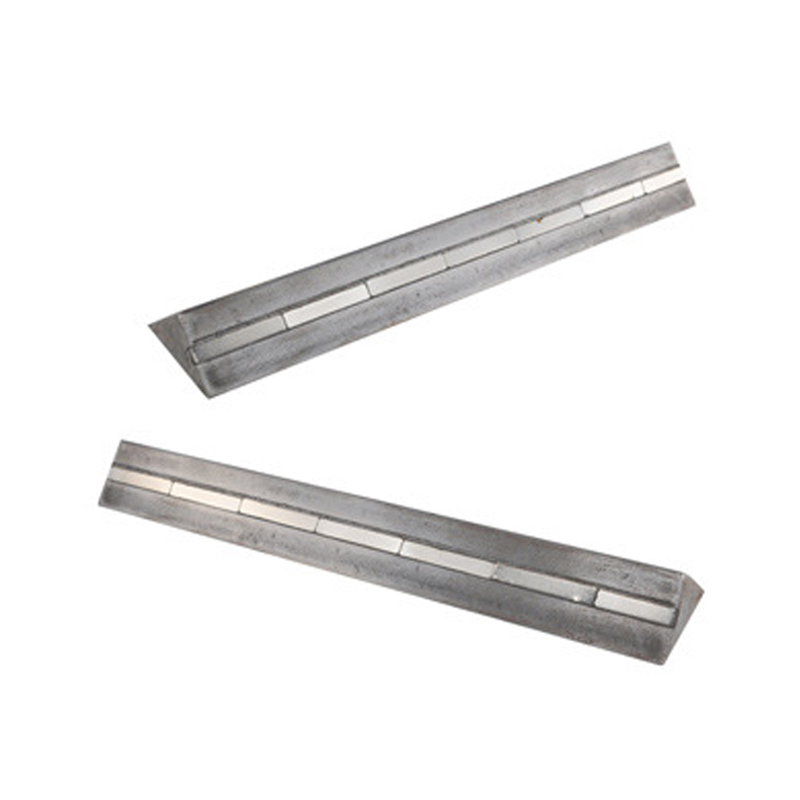
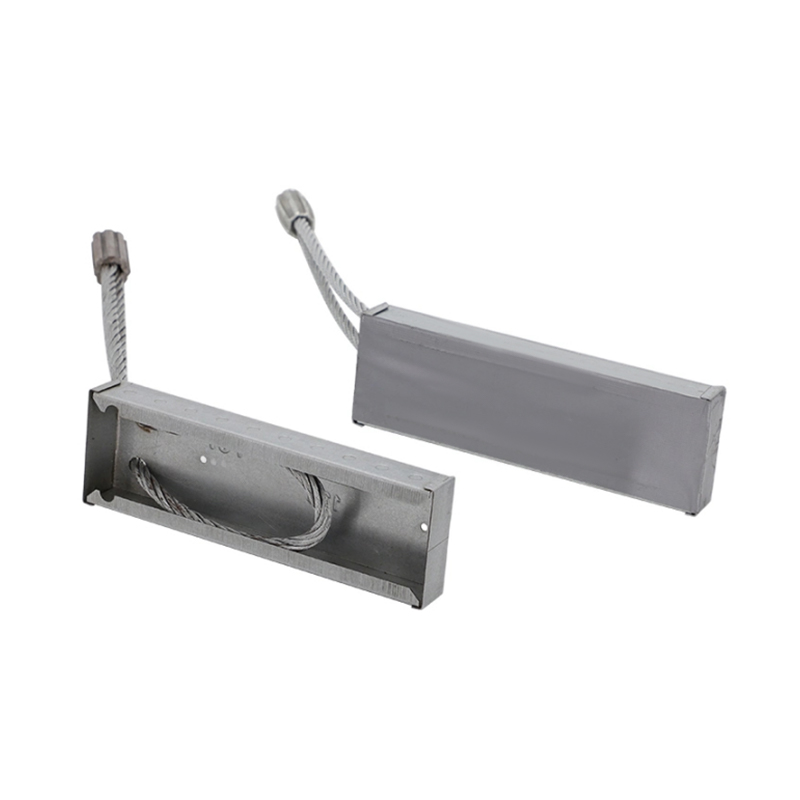
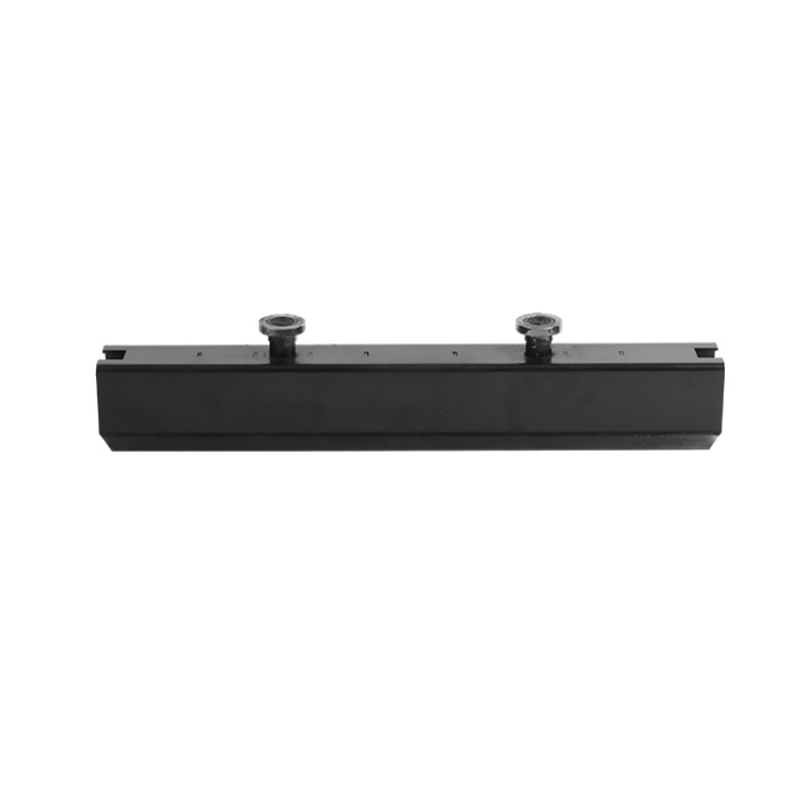
- Ustawianie szyn bocznych i profili. Formy krawędziowe są dopasowywane do wymaganej głębokości i szerokości płyty i mocowane do stalowego łoża. Większość nowoczesnych zakładów utrzymuje te szyny za pomocą szalunków magnetycznych, takich jak skrzynki magnetyczne ze stali nierdzewnej
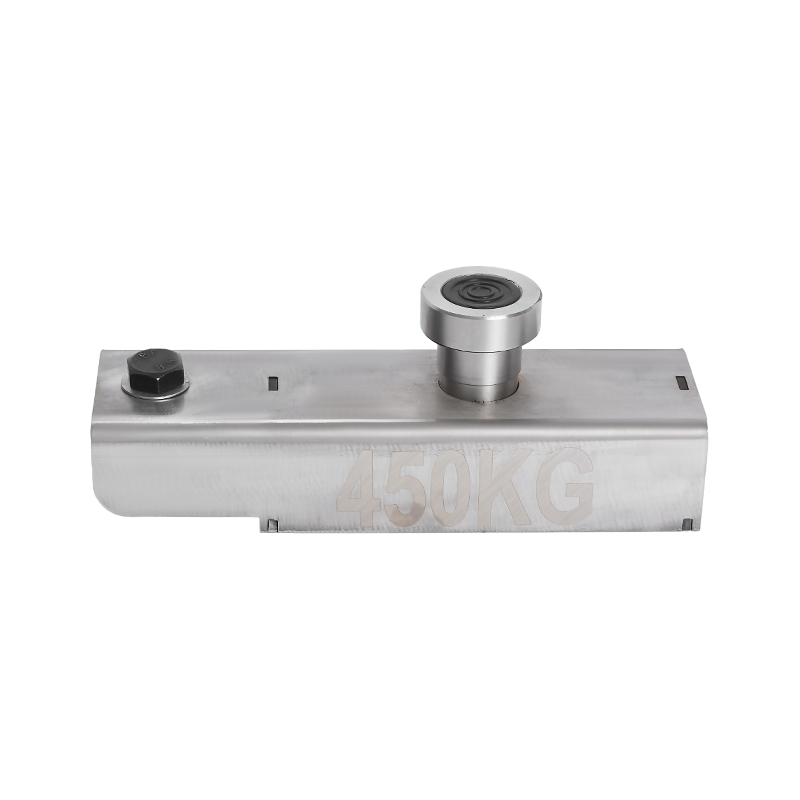 Niestandardowe pudełka magnetyczne ze stali nierdzewnej Dostawcy, fabryka OEM / ODM - Ningbo Wewin Jako dostawcy skrzynek magnetycznych ze stali nierdzewnej OEM / ODM w Chinach i fabryka skrzynek magnetycznych ze stali nierdzewnej, Ningbo Wewin Magnetics Co., Ltd spe... Zobacz produkt → , ponieważ magnesy umożliwiają zmianę położenia szyny bez wiercenia, spawania lub skręcania.
- Odlew. Maszyna do formowania ślizgowego lub wytłaczarka przemieszcza się wzdłuż złoża, umieszczając mieszankę betonową o niskim opadie i formując puste przestrzenie w jednym przejściu. Operacja ma charakter ciągły, a pełne złoże można odlać w ciągu kilku godzin.
- Odnalezienie. Beton przykrywa się lub utwardza na gorąco, aż osiągnie wymaganą wytrzymałość na przenikanie, zwykle przez noc.
- Cięcie i rozciąganie. Deski przycina się na odpowiednią długość za pomocą tarczy diamentowej, podczas gdy sploty są nadal naprężone, a następnie sploty są stopniowo uwalniane na końcach, tak aby ściskanie przeniosło się na beton.
- Wykańczanie krawędzi i kontrola jakości. Sprawdzane są fazowania, szczegóły krawędzi i wady powierzchni, w razie potrzeby dokonywane są drobne naprawy, a deski są przechowywane na drewnianych podporach do czasu dostawy.
Na tym etapie ustala się kilka szczegółów dotyczących jakości. Jednolita otulina betonowa na splotach zapewnia odporność ogniową, a gładkie krawędzie i fazowania zmniejszają ilość fug i tynków potrzebnych na budowie. Wielu producentów prowadzi prefabrykowana faza betonowa wzdłuż dolnej krawędzi, dzięki czemu wykończone podsufitki wyglądają jednolicie bez kosztownego ręcznego szlifowania.
Magnetyczne mocowanie do szyn bocznych sprawdza się również podczas planowania produkcji. Ponieważ magnesy zwalniają się za pomocą dźwigni i mocują się do dowolnej czystej części stalowego łoża, ten sam szalunek magnetyczny można ustawić dla innej głębokości płyty w ciągu kilku minut. The możliwość ponownego użycia magnesów szalunkowych jest korzystna w produkcji betonu bezpośrednio, ograniczając prace związane z konfiguracją i utrzymując elastyczność linii produkcyjnej na tyle, aby móc obsługiwać płyty o kilku głębokościach w tym samym tygodniu.
Korzyści strukturalne i wydajnościowe
Duże rozpiętości i układy bezkolumnowe
Deska kanałowa o grubości 200 mm ma rozpiętość od 7 do 9 m przy typowym obciążeniu podłogi, a odcinek o grubości 400 mm osiąga od 16 do 20 m. Zakres ten uwalnia architekta od ciasnej siatki słupów, zmniejsza liczbę fundamentów i zmniejsza całkowitą głębokość konstrukcyjną budynku w porównaniu z konwencjonalną zbrojoną płytą o mniejszej rozpiętości.
Odporność ogniowa
Beton sprężony zachowuje swoją integralność strukturalną w podwyższonych temperaturach znacznie lepiej niż zwykły żelbet, ponieważ ściśnięty pas dolny zapobiega pęknięciom, a gęsta otulina betonowa izoluje sploty. Standardowe deski o grubości 200 mm zwykle osiągają czas od 60 do 90 minut, podczas gdy głębsze sekcje ze zwiększonym otuleniem i wybranymi kruszywami osiągają 120 minut lub więcej, co spełnia większość wymagań w zakresie oddzielenia ognia w budynkach mieszkalnych i komercyjnych.
Masa termiczna i separacja akustyczna
Masa betonowa buforuje dzienne wahania temperatury, redukując szczytowe obciążenia chłodnicze na wyższych piętrach budynków biurowych. W projektach mieszkaniowych deska o grubości 200 mm z nadstawką o grubości 50 mm zapewnia izolację od dźwięków powietrznych zwykle w zakresie od 52 do 57 dB, co jest wystarczająco mocne, aby wytrzymać ściany między mieszkaniami i korytarzami, gdy ścieżki boczne są odpowiednio uszczelnione.
Szybkość i wydajność witryny
Prefabrykowaną podłogę kanałową można wznosić kilka razy szybciej niż równoważną płytę wylewaną na miejscu. Nie trzeba montować szalunków, nie trzeba czekać na podpory, nie ma długiego cyklu utwardzania betonu ani sekwencji betonowania zależnej od pogody. Niewielka ekipa montażowa umieszcza, wyrównuje i łączy całe przęsło podłogowe, a pokład często można załadować w ciągu kilku dni od montażu.
Zrównoważone wykorzystanie materiałów
- 30-40% mniej betonu niż płyta pełna o tej samej głębokości.
- Sploty o wysokiej wytrzymałości zapewniają większą wytrzymałość na zginanie na kilogram stali.
- Ścinki fabryczne, woda i pozostałości betonu są poddawane recyklingowi na złożu odlewniczym.
- Niższy ciężar własny zmniejsza emisję gazów transportowych na metr kwadratowy podłogi.
Typowe zastosowania
Połączenie dużych rozpiętości, wysokiej odporności ogniowej i szybkiego montażu sprawia, że pustaki kanałowe są domyślnym systemem stropowym dla szerokiej gamy typów budynków:
- Wielokondygnacyjny obiekt mieszkalny. Mieszkania, akademiki i hotele, w których podłoga powtarza każdy poziom, a prędkość ma kluczowe znaczenie.
- Biura i budynki wielofunkcyjne. Wnętrza pozbawione słupów, płaskie podsufitki pod usługi i efektywna wysokość kondygnacji.
- Konstrukcje parkingowe. Ciężkie obciążenia punktowe i szerokie kratownice rampowe są z łatwością obsługiwane przez deski o grubości 300–320 mm.
- Szkoły i szpitale. Niski poziom wibracji, szybkie programy i doskonała separacja akustyczna.
- Posadzki i dachy przemysłowe i handlowe. Długie, nieprzerwane obszary z trwałą i łatwą w utrzymaniu powierzchnią.
- Mosty. Sprężone deski kanałowe tworzą pokłady o krótkiej i średniej rozpiętości przy minimalnej liczbie szalunków.
Podnoszenie, przenoszenie i instalacja
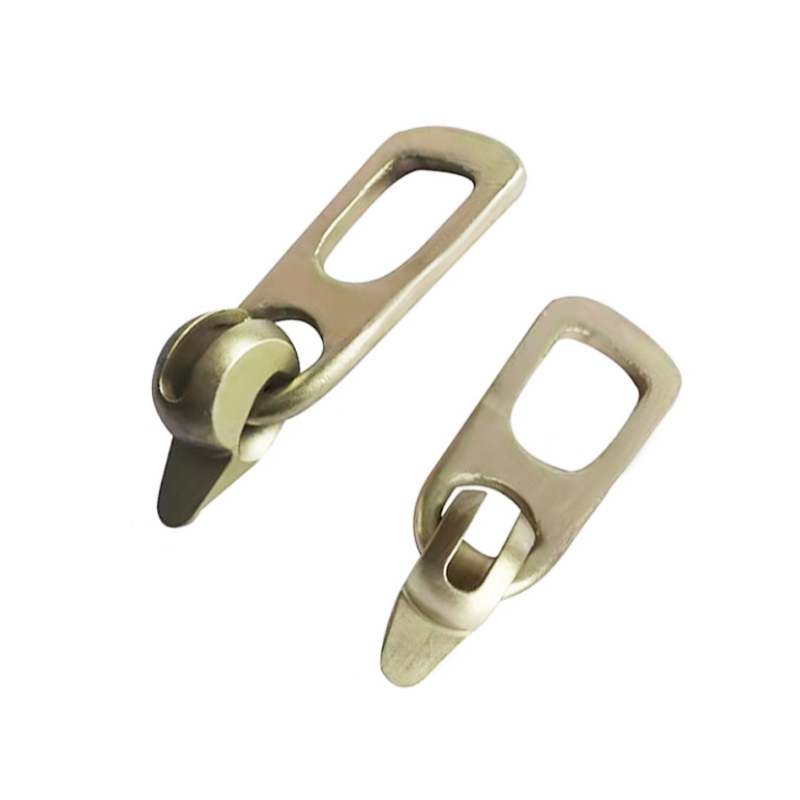
Erekcja rozpoczyna się od podnoszenia. Deski są odlewane za pomocą specjalnie zaprojektowanych kotew w zaprojektowanych miejscach, a załoga dźwigu łączy hak z dedykowanym hakiem kotwica montażowa wrzucić do deski. Kotwa specjalnie zbudowana jest szybsza i bezpieczniejsza niż zawiesie druciane owinięte wokół korpusu, ponieważ połączenie odbywa się na końcu płyty, obciążenie przykładane jest w kierunku, dla którego została zaprojektowana kotwa, a hak można odczepić od podłoża po osadzeniu deski.
 Dostawcy niestandardowych kotew montażowych, fabryka OEM / ODM - Ningbo Wewin Magnetics Co., Jako chińscy dostawcy kotew montażowych OEM / ODM i fabryka kotew montażowych, Ningbo Wewin Magnetics Co., Ltd specjalizuje się w niestandardowych kotwach montażowych... Zobacz produkt →
- Łożysko. Deska musi opierać się na podporze o minimalnej grubości 75 do 100 mm, zwykle na ścianach murowanych, betonowych lub stalowych kątownikach półek.
- Wyrównanie. Deski układa się obok siebie, a przed podniesieniem kolejnej deski sprawdza się zgodność połączeń z linią pomiarową.
- Fugowanie spoin. Podłużne złącza pomiędzy deskami wypełnia się płynną zaprawą cementową, aby przenieść siły ścinające pomiędzy sąsiednimi elementami.
- Wykończenie strukturalne. Jeżeli podłoga ma pełnić funkcję membrany, na cały pokład wylewa się wzmocnioną warstwę wierzchnią o grubości 50–75 mm, którą mocuje się w ścianach obwodowych i rdzeniach.
- Połączenia ścinane i wiążące. Wzmocnienie w nadbudówce lub zatopione ściągi w łożysku rozkładają siły wiatru i sejsmiczne na boczne elementy nośne.
Spoinowane złącza i wzmocniona nawierzchnia sprawiają, że gotowa podłoga działa jak sztywna membrana. To właśnie ten czynnik przenosi siły wiatru i siły sejsmiczne z elewacji na rdzenie i ściany usztywniające, zatem same szczegóły połączeń są równie ważne, jak wytrzymałość konstrukcyjna samej deski.
Kluczowe rozważania projektowe
Otwarcia i blokady
Niewielkie przepusty instalacyjne dla kanałów wodno-kanalizacyjnych i elektrycznych można wykonać w strefach środnika pomiędzy pustkami, bez dotykania splotów sprężających. Większe otwory wymagają przeglądu przez inżyniera, ponieważ przecięcie pasma w strefie rozciągania usuwa ściskanie, dzięki czemu deska jest wolna od pęknięć. Ogólną zasadą jest trzymanie otworów z dala od dolnego kołnierza i obramowanie każdego otworu większego niż w przybliżeniu szerokość jednej pustej przestrzeni.
Elementy osadzone i mocowania odlewane
Płyty, kołki, tuleje do podnoszenia i kanały do wlewania są ustawiane podczas odlewania za pomocą włóż magnesy , które dociskają element do powierzchni szalunku i utrzymują go w miejscu podczas betonowania. Ponieważ magnesy wkładane mocują się magnetycznie bezpośrednio do stalowego łoża lub szyny bocznej, zmiana położenia zestawu wkładek do następnego cyklu produkcyjnego zajmuje kilka minut, a nie godzinę skręcania i ponownego pomiaru. Specjaliści, którzy chcą zrozumieć, gdzie można umieścić te mocowania, powinni zapoznać się z tym, jak to zrobić włóż magnesy are used in precast concrete production przed sfinalizowaniem rysunków warsztatowych.
 Dostawcy niestandardowych magnesów wkładanych, fabryka OEM / ODM - Ningbo Wewin Magnetics Co., L Jako dostawcy magnesów wkładanych OEM / ODM w Chinach i fabryka magnesów wkładanych, Ningbo Wewin Magnetics Co., Ltd specjalizuje się w niestandardowych magnesach wkładanych... Zobacz produkt →
Grubość wierzchu i zachowanie membrany
W przypadku stosowania nawierzchni strukturalnej, praktycznym minimum do kontroli pęknięć jest 50 mm, a 75 mm jest powszechne w przypadku parkingów i innych obszarów o dużym obciążeniu. Wierzch należy wzmocnić zgrzewaną siatką przymocowaną do ścian i wszelkich belek krawędziowych na obwodzie, a następnie ułożyć ją w ciągu kilku dni od montażu, tak aby deski nie ugięły się pod obciążeniami konstrukcyjnymi przed ich trwałym połączeniem.
Tolerancje fabryczne
Typowe tolerancje fabryczne dla desek kanałowych wynoszą około plus minus 10 mm na długości, plus minus 5 mm na szerokość i głębokość oraz tolerancję od 10 do 15 mm na wygięcie naprężenia wstępnego. Sprawdzenie tych wartości pod kątem założeń projektowych na wczesnym etapie projektu pozwala uniknąć problemów na miejscu związanych z gniazdami łożysk i grubością nadbudowy.
Często zadawane pytania
Jaka jest najczęstsza głębokość prefabrykowanych betonowych płyt kanałowych?
Głębokość 200 mm jest najczęściej stosowana w przypadku podłóg mieszkalnych i biurowych. Lżejsze deski o grubości od 150 do 180 mm są stosowane w niskich budynkach, natomiast sekcje o grubości 250, 300, 320 i 400 mm są przeznaczone do parkingów, podłóg przemysłowych i projektów komercyjnych o dużej rozpiętości, w których występują większe obciążenia lub szersze siatki słupów.
Jak daleko może rozciągać się płyta kanałowa?
W normalnych pracach budowlanych rozpiętość desek kanałowych wynosi od 4 do 12 m. Przy przekroju o głębokości 400 mm, dużej liczbie splotów i niewielkim obciążeniu użytkowym możliwe jest osiągnięcie rozpiętości od 16 do 20 m. Czynnikami decydującymi są ciężar własny i dostępna siła sprężająca, dlatego należy zastosować tabele rozpiętości producenta dla konkretnego przekroju i przypadku obciążenia.
Czy podłoga kanałowa wymaga wykończenia strukturalnego?
Nie zawsze. Pokrycia dachowe i niektóre lekkie podłogi są wykańczane bez pokrycia, a jedynie fugowane są spoiny. Wzmocniona nawierzchnia o grubości 50 do 75 mm jest dodawana, gdy podłoga musi działać jak membrana dla obciążeń bocznych, gdy wykończona powierzchnia musi być idealnie wypoziomowana lub gdy obciążenia punktowe i przegrody wymagają dodatkowego rozkładu obciążenia.
Jaką odporność ogniową może osiągnąć płyta kanałowa?
Typowe deski o grubości 200 mm zapewniają odporność ogniową od 60 do 90 minut, a głębsze sekcje ze zwiększoną otuliną betonową i odpowiednim kruszywem osiągają odporność ogniową na 120 minut i więcej. Ponieważ beton sprężony zamyka pęknięcia pod wpływem ognia, zachowuje się bardziej przewidywalnie niż konwencjonalnie zbrojone płyty o podobnej grubości. Zawsze potwierdzaj ocenę na podstawie certyfikowanych danych sekcji producenta.
Czy w płytach kanałowych można wycinać otwory na miejscu?
Tak, ale tylko w strefach sieci pomiędzy pustkami. Małe otwory serwisowe dla rur i przewodów są wykonywane bez żadnych incydentów, pod warunkiem, że operator wie, gdzie znajdują się sploty sprężające. Każde nacięcie powodujące usunięcie lub uszkodzenie pasma lub jakikolwiek otwór większy niż szerokość jednej pustej przestrzeni musi zostać sprawdzony przez inżyniera budowlanego przed rozpoczęciem wiercenia.
Dlaczego płyty kanałowe są sprężone?
Sprężanie powoduje trwałe ściskanie dna płyty przez cały jej okres użytkowania. To ściskanie zamyka pęknięcia zginające, zmniejsza ugięcia i pozwala znacznie cieńszemu przekrojowi rozciągać się na odległości, które w przeciwnym razie wymagałyby głębszej lub silnie wzmocnionej płyty. Rezultatem jest lżejszy, szybszy i trwalszy system podłogowy przy niższych kosztach instalacji.
Wybór producenta płyt kanałowych: co sprawdzić
Kiedy rozpoczyna się zakup, metoda produkcji ma równie duże znaczenie jak cennik. Zakład kontrolujący geometrię odlewu i wyrównanie szalunków zapewni deski o spójnym pokryciu, czystych krawędziach i niezawodnym wygięciu, co znacznie ułatwi montaż na placu budowy. Przed złożeniem zamówienia przejrzyj następujące punkty:
- Dane przekroju i wykresy obciążeń. Producent powinien dostarczyć tabele obciążeń przęseł dla każdej głębokości, łącznie z odpornością ogniową i opcjami nadbudowy.
- Kontrola wytrzymałości betonu i otuliny. Zapytaj, w jaki sposób roślina sprawdza położenie splotów i otulinę betonową na każdym grządce.
- Dokładność szalunków magnetycznych. Zakłady korzystające z magnetycznych szyn bocznych i wkładek mogą szybko zmieniać konfiguracje produkcyjne i utrzymywać węższe tolerancje w przypadku powtarzalnych nalewów.
- Przepisy dotyczące podnoszenia i przenoszenia. Upewnij się, że zostały zalane zatwierdzone kotwy i że punkty podnoszenia odpowiadają Twojemu dźwigowi i kolejności lokalizacji.
- Wydajność dostaw i magazynowanie. Niezawodny harmonogram dostaw chroni program montażu, a właściwe składowanie na drewnianych podporach zapobiega pęknięciom, zanim deski dotrą do dźwigu.
- Jakość wykończenia. Proste dno, czyste skosy i jednolite podsufitki redukują prace wykończeniowe i poprawiają wygląd odsłoniętych stropów betonowych.
W praktyce zakłady łączące systemy szalunków magnetycznych do szyn bocznych, kotwy podnoszące i wkładki zapewniają mniejsze tolerancje, szybsze zmiany i mniej niespodzianek na budowie. Określ płyty kanałowe pod kątem szybkości i wytrzymałości na dużą rozpiętość, wykorzystaj dane producenta do projektu i sprawdź szczegóły linii produkcyjnej przed podpisaniem zamówienia.