Każdy projekt budowlany, który opiera się na prefabrykowanych elementach betonowych, staje przed jednym zasadniczym pytaniem zakupowym: skąd wiadomo, że komponenty dostarczane na plac budowy będą do siebie pasować, bezpiecznie się podnosić i wytrzymać dziesięciolecia? Odpowiedź leży w sposobie projektowania, produkcji i obsługi tych elementów. Betonowe elementy prefabrykowane to elementy konstrukcyjne lub architektoniczne wytwarzane poprzez odlewanie betonu w formie wielokrotnego użytku w fabryce, utwardzanie go w kontrolowanych warunkach, a następnie transportowanie na plac budowy w celu montażu. W tym przewodniku wyjaśniono główne typy elementów, krok po kroku proces produkcji, tolerancje kontrolujące jakość oraz technologię szalunków magnetycznych, która stała się standardem produktywności w nowoczesnych zakładach prefabrykacji.
Co definiuje betonowy element prefabrykowany?
Betonowy element prefabrykowany to element konstrukcyjny lub architektoniczny wytwarzany przez wlanie betonu do formy wielokrotnego użytku w środowisku fabrycznym, gdzie kontrolowane są warunki utwardzania pod kątem konsystencji i rozwoju wytrzymałości. Forma, zwykle wykonana ze stali, określa ostateczną geometrię produktu. W przeciwieństwie do betonu wylewanego na miejscu, który jest formowany i utwardzany w swoim ostatecznym położeniu na placu budowy, elementy prefabrykowane są produkowane poza miejscem docelowym i transportowane tam po utwardzeniu.
Trzy cechy odróżniają beton prefabrykowany od betonu wylewanego na budowie:
- Kontrolowane utwardzanie: temperatura i wilgotność są kontrolowane w fabryce, co zapewnia wyższą wytrzymałość wczesną i mniej wad powierzchniowych.
- Znormalizowane zbrojenie: klatki zbrojeniowe i sploty sprężające są precyzyjnie umiejscowione, co poprawia niezawodność i spójność konstrukcji.
- Powtarzalne tolerancje: ta sama forma wytwarza identyczne komponenty w przypadku dużych zamówień, upraszczając montaż na miejscu i ograniczając prace związane z podkładkami i regulacją.
Według Instytut Prefabrykatów/Betonów Sprężonych (PCI) kontrolowane środowisko produkcji prefabrykatów eliminuje większość zmienności związanej z pogodą, która wpływa na prace betoniarskie. Odlewanie fabryczne umożliwia także wielokrotne wykorzystanie szalunków w ciągu dnia, co stanowi podstawową przewagę produktywności prefabrykatów nad tradycyjnymi konstrukcjami betonowymi. PCI publikuje standardy projektowania i produkcji od lat pięćdziesiątych XX wieku i pozostają one ramami odniesienia dla większości projektów prefabrykatów w Ameryce Północnej.
Główne typy prefabrykatów betonowych
Rodzina produktów prefabrykowanych jest szeroka, ale większość projektów budowlanych opiera się na podstawowym zestawie standardowych kategorii elementów. Poniższa tabela podsumowuje najpopularniejsze typy, ich typowe zastosowanie i cechy produkcyjne, które są dla każdego z nich najważniejsze.
| Typ elementu | Aplikacja podstawowa | Typowy zakres rozmiarów | Funkcja produkcyjna |
|---|---|---|---|
| Belki i dźwigary | Konstrukcje podłóg i dachów na parkingach, mostach i budynkach przemysłowych | Rozpiętość od 6 do 30 m | Wstępnie naprężone sploty dla dużych rozpiętości |
| Kolumny | Pionowe wsparcie obciążenia w budynkach szkieletowych i stadionach | Wysokość od 3 do 15 m | Formy stalowe o regulowanych przekrojach |
| Panele ścienne i elewacyjne | Ściany nośne, ściany usztywniające i fasady architektoniczne | Do 12 m wysokości | Płyty warstwowe zawierają warstwę izolacyjną |
| Płyty kanałowe | Posadzki i dachy w budynkach mieszkalnych, hotelowych i biurowych | Rozpiętość od 2 do 18 m | Wytłaczane na łożach długich z ciągłymi pustkami |
| Schody i podesty | Wjazd i wyjazd w budynkach komercyjnych i mieszkalnych | Standardowe długości lotu | Wysokie wymagania dotyczące wykończenia powierzchni |
| Mury oporowe | Retencja gruntu pod autostrady, piwnice i architekturę krajobrazu | Wysokość od 1 do 8 m | Sekcje z betonu masywnego lub zbrojonego |
| Struktury użytkowe | Studnie, sklepienia, rury, szamba i przepusty | Rozmiary niestandardowe | Mieszanki odporne na korozję |
Jak produkowane są prefabrykowane elementy betonowe
Produkcja prefabrykatów przebiega w ustalonej kolejności w fabryce. Każdy etap wpływa na ostateczną jakość elementu, dlatego dyscyplina procesu ma większe znaczenie niż w przypadku jakiejkolwiek innej metody odlewania. Standardowy cykl produkcyjny w zakładzie prefabrykatów wygląda następująco:
- Przygotowanie formy: stalową formę oczyszcza się, sprawdza pod kątem zniekształceń i powleka środkiem antyadhezyjnym. Szalunek magnetyczny ustawiany jest na stalowej palecie w celu utworzenia zewnętrznego obrysu elementu.
- Rozmieszczenie zbrojenia: wewnątrz formy umieszczane są klatki zbrojeniowe lub sploty sprężające. W przypadku elementów sprężonych sploty są naprężane z określoną siłą przed rozpoczęciem betonowania.
- Wbudowane wkładki: kotwy do podnoszenia, płyty łączące, przewody i listwy fazujące są mocowane w dokładnych pozycjach. Na tym etapie określa się, czy element można później podnieść, przetransportować i bezpiecznie podłączyć.
- Betonowanie: Beton układany jest za pomocą kontenera lub pompy i zagęszczany przy użyciu wibratorów pogrążalnych lub stołowych. Beton samozagęszczalny jest często stosowany do skomplikowanych form o gęstym zbrojeniu.
- Utwardzanie: utwardzanie parą w temperaturze od 50 do 70 stopni Celsjusza przyspiesza hydratację i umożliwia wyjęcie z formy w ciągu 12 do 24 godzin.
- Rozformowanie: wyłączane są skrzynki magnetyczne, usuwane są szablony boczne, a gotowy element podnoszony jest za pomocą dźwigu za pomocą wbudowanych kotew.
- Wykończenie i przechowywanie: powierzchnie są łatane, krawędzie szlifowane, a elementy do momentu wysyłki przechowywane są na specjalnie zbudowanych regałach.
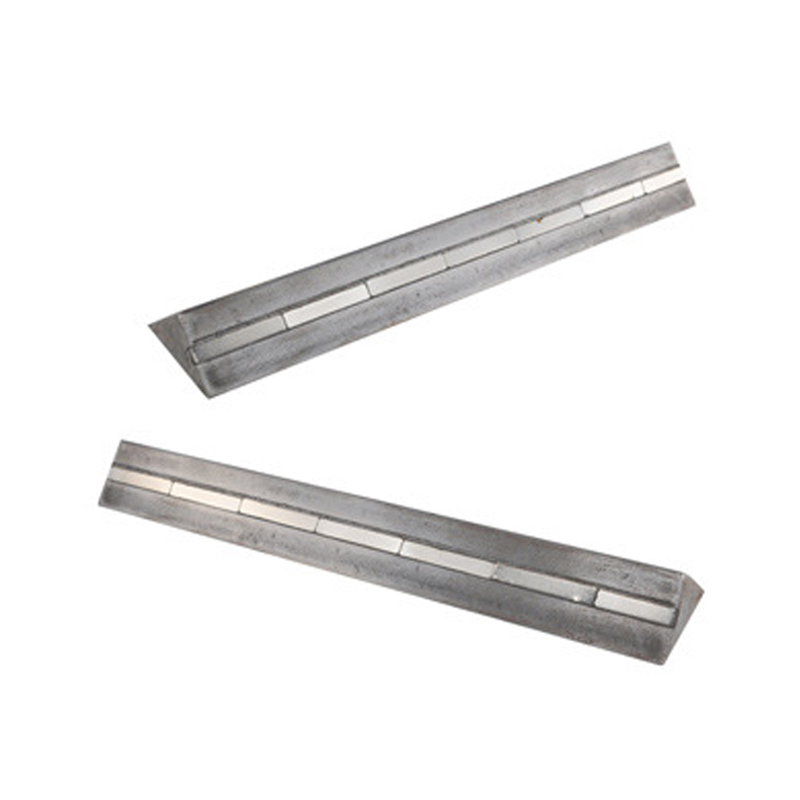
Etap rozformowania to moment, w którym zwiększa się lub traci produktywność w zakładzie prefabrykatów. Tradycyjne mocowanie szalunków za pomocą śrub lub klinów zajmuje kilka minut na każdą pozycję i wymaga wywiercenia otworów w stalowej palecie. Magnetyczny system szalunków mocuje się bezpośrednio na palecie bez wiercenia i spawania i zwalnia natychmiastowo za pomocą ruchu dźwigni. Właśnie dlatego magnesy szalunkowe stały się standardowym narzędziem w zakładach prefabrykatów, które muszą szybko zmieniać geometrię elementów w wielu seriach produkcyjnych.
Tolerancje produkcyjne i kontrola jakości
Zarządzanie tolerancjami to różnica między fabryką prefabrykatów, która zapewnia płynny montaż na miejscu, a fabryką, która powoduje ciągłe konflikty podczas montażu. Praktyka europejska w ramach wspólnych ram EN 13369 dla fabrycznych wyrobów betonowych definiuje standardowe klasy tolerancji, które są powszechnie stosowane w zakładach prefabrykacji. Poniżej przedstawiono typowe wartości dla normalnej produkcji.
| Parametr | Typowa tolerancja | Wpływ na gotową konstrukcję |
|---|---|---|
| Wymiary przekroju | /-5 mm | Wpływa na dopasowanie konstrukcyjne, wagę elementu i szerokość spoiny |
| Długość całkowita | /-10 mm | Określa, czy elementy mieszczą się pomiędzy słupami i podporami |
| Położenie kotw podnoszących | /-20 mm | Źle umieszczone kotwy powodują niebezpieczne kąty podnoszenia i poprawki |
| Osłona wzmacniająca | 5 mm / -0 mm | Niewystarczająca powłoka prowadzi do korozji i plam rdzy na powierzchni |
| Płaskość powierzchni | 2 mm na 1 m | Wpływa na połączenia paneli, wyrównanie ścian i widoczną jakość powierzchni |
Niezawodny zakład rejestruje te pomiary dla każdej partii produkcyjnej i udostępnia tę dokumentację nabywcy. Jeśli dostawca nie może dostarczyć danych dotyczących tolerancji na żądanie, jest to wyraźny sygnał ostrzegawczy. To samo dotyczy wyników badań kostek betonowych i zapisów rozmieszczenia kotew, które bezpośrednio wpływają na bezpieczeństwo konstrukcji na budowie.
Systemy magnetyczne przyspieszające produkcję elementów prefabrykowanych
W zakładzie prefabrykacji każda minuta spędzona na naprawie lub regulacji szalunków to minuta, w której nie powstaje beton. Technologia szalunków magnetycznych rozwiązuje ten problem bezpośrednio: magnes szalunkowy mocuje szalunek stalowy do stalowej palety z siłą trzymania setek kilogramów i zwalnia go prostym ruchem uchwytu lub dźwigni.
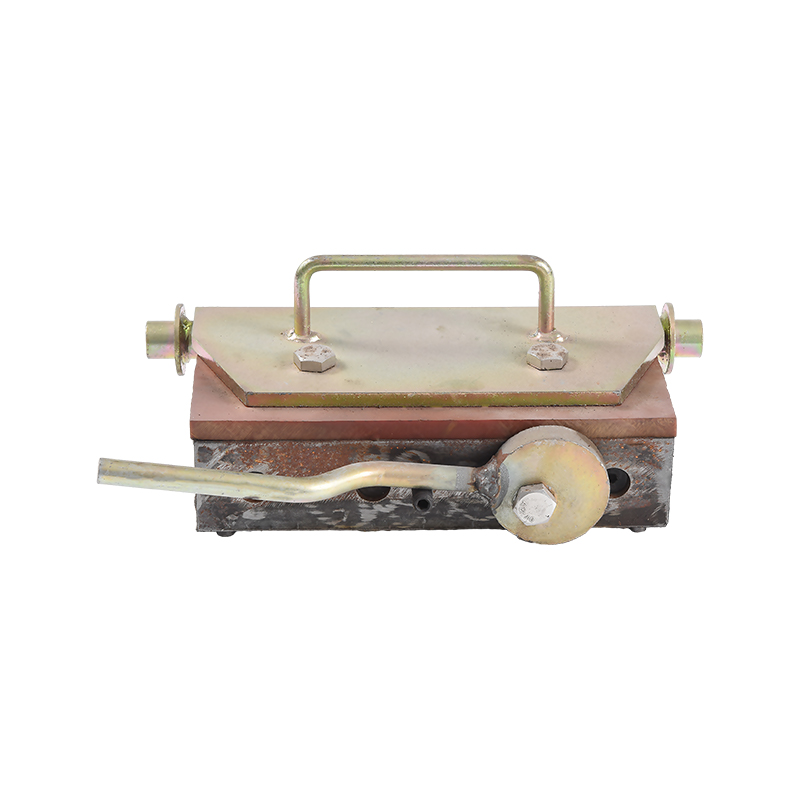
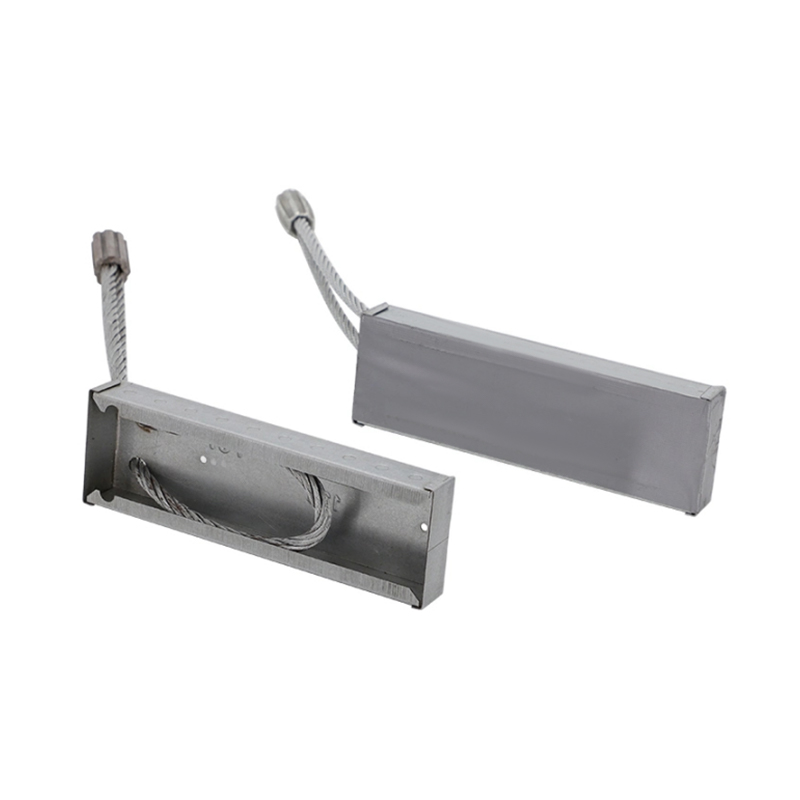
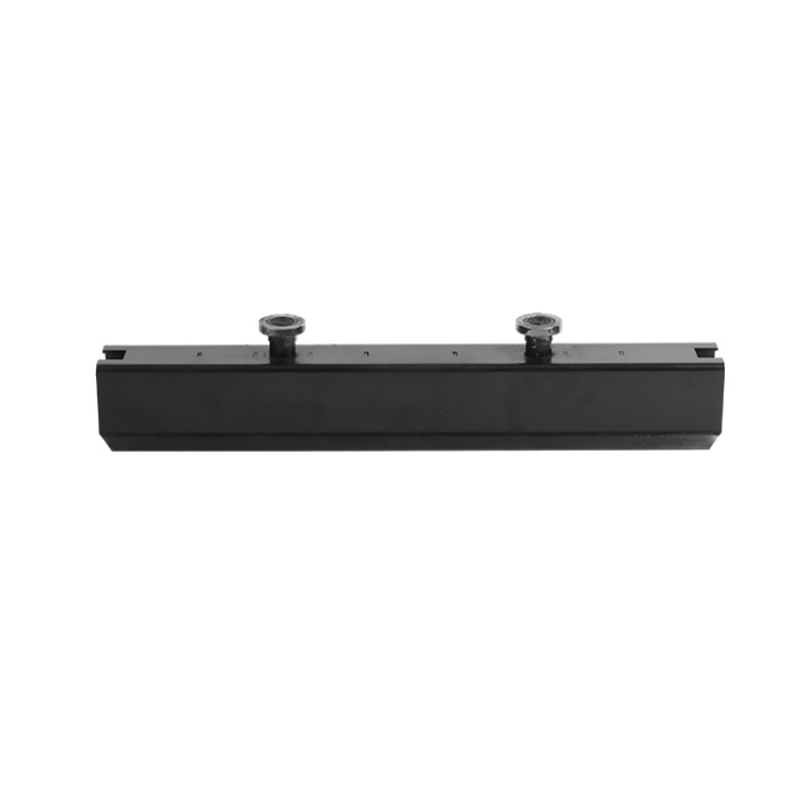
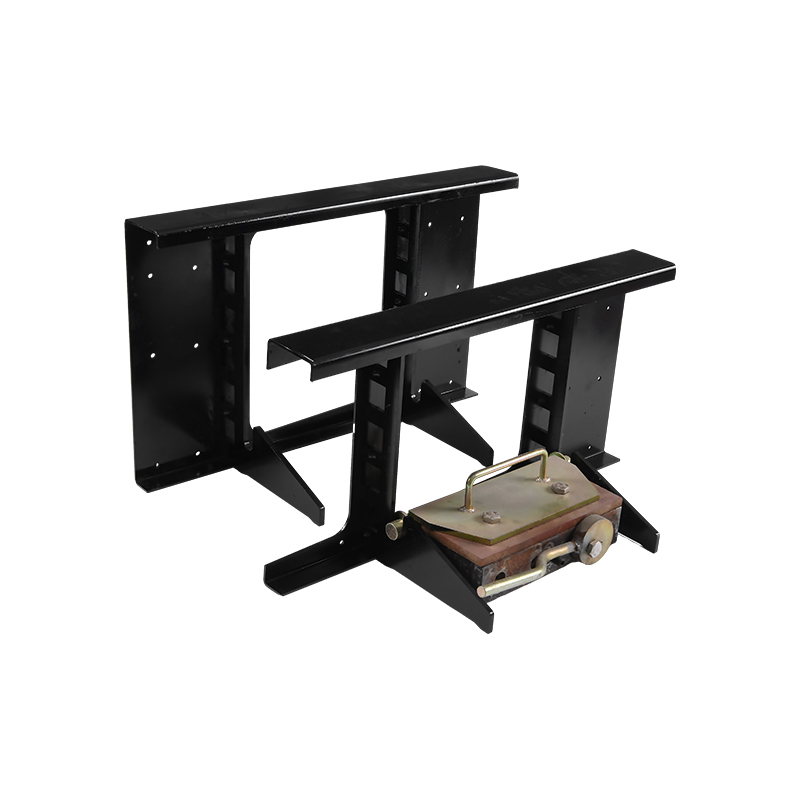 Magnes szalunkowy z uchwytem do szybkiej regulacji szalunku Zacisk magnetyczny wielokrotnego użytku z dołączonym uchwytem, który blokuje i zwalnia szalunki stalowe o ćwierć obrotu, znacznie skracając czas zmiany położenia w porównaniu do metod mocowania śrubami w zakładach prefabrykatów. Zobacz produkt →
Magnesy szalunkowe z uchwytami są szeroko stosowane w zakładach prefabrykatów, ponieważ szybki ćwierć obrotu blokuje lub zwalnia magnes. W porównaniu z szalunkami mocowanymi śrubami, magnesy znacznie skracają czas montażu. Na przykład zmiana położenia wzornika bocznego na palecie z płyt o długości 12 m zajmuje jednemu pracownikowi około 30 sekund na magnes w porównaniu z 3 do 5 minut na zacisk w przypadku tego samego zadania. W ciągu zmiany składającej się z 20 etapów zmiany położenia może to skrócić czas pracy szalunków o około 2–3 godziny i zwolnić tego samego pracownika do innych zadań.
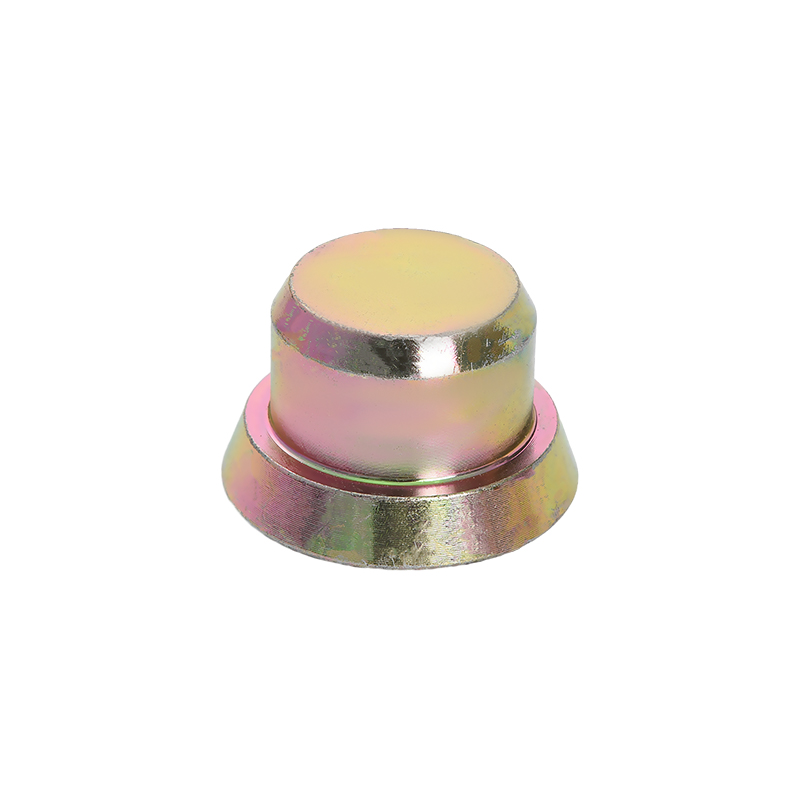
Włóż magnesy przed wylaniem betonu należy przytrzymać tuleje gwintowane, kotwy do podnoszenia i inne elementy osadzające w dokładnym położeniu. Bez trzymania magnetycznego osady przesuwają się podczas wibracji i zagęszczania, co prowadzi do odrzucania elementów i kosztownych poprawek w miejscu montażu. Wkładany magnes utrzymuje osadzenie równo z paletą lub powierzchnią formy, dzięki czemu po wyjęciu z formy kielich znajduje się dokładnie tam, gdzie wymaga tego rysunek techniczny.
 Włóż magnesy do precyzyjnego pozycjonowania osadzania Magnesy te mocno trzymają gwintowane tuleje i kotwy podnoszące przy powierzchni formy podczas wylewania betonu, zapobiegając przesunięciu i zapewniając, że osadzenie pozostanie zgodne z rysunkami technicznymi. Zobacz produkt →
Praktyczne korzyści systemów magnetycznych w produkcji elementów prefabrykowanych są mierzalne i spójne we wszystkich zakładach:
- Bez wiercenia, spawania i łatania stalowych palet, co chroni powierzchnię palet i zmniejsza koszty konserwacji.
- Możliwość wielokrotnego użycia w tysiącach wylewów, dzięki czemu koszt oprzyrządowania przypadający na element zmniejsza się z każdym cyklem produkcyjnym.
- Dokładne pozycjonowanie osadzenia, eliminujące poprawki spowodowane przesuniętymi tulejami i kotwami.
- Szybka nauka: nowy pracownik może rozłożyć geometrię szalunku w ciągu kilku godzin zamiast dni szkolenia.
Aby bliżej przyjrzeć się, jak magnesy wkładane utrzymują swoją pozycję podczas wibracji i dlaczego ma to znaczenie w produkcji prefabrykatów, zobacz podsumowanie techniczne: czym jest magnes wkładany i jaka jest jego rola w produkcji prefabrykatów betonowych .
Bezpieczne podnoszenie i przenoszenie elementów prefabrykowanych
Podnoszenie jest etapem najwyższego ryzyka w cyklu życia elementu prefabrykowanego. Prefabrykowany element o masie od 2 do 30 ton należy podnieść z formy, przenieść do magazynu, załadować na przyczepę, a następnie zmontować na miejscu. Każdy z tych podnośników opiera się na wlewanych kotwach podnoszących, dobranych do ciężaru elementu i geometrii podnoszenia.
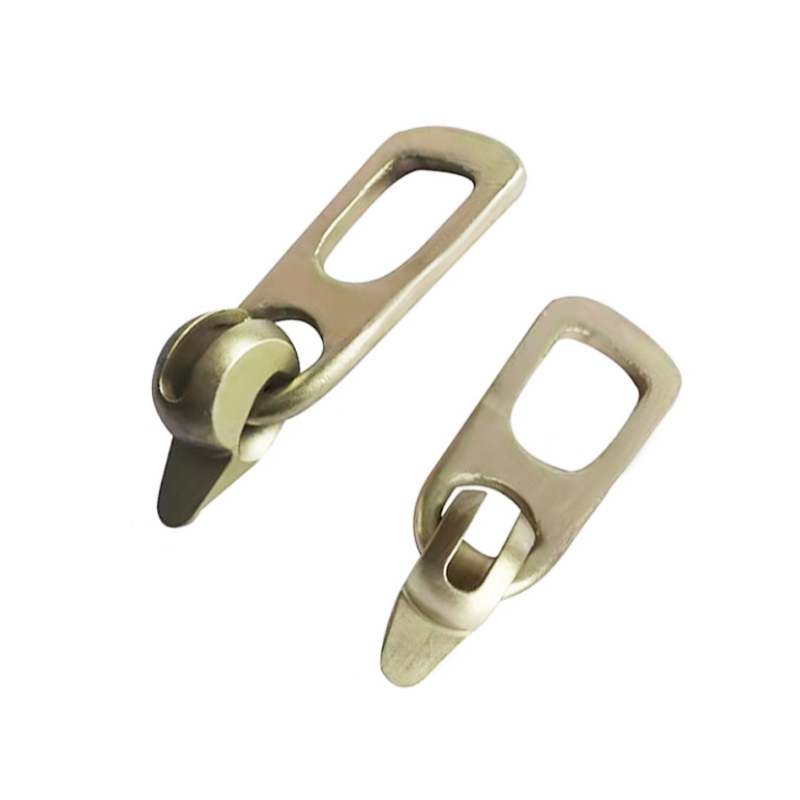
 Kotwa montażowa do bezpiecznego podnoszenia elementów prefabrykowanych Wpuszczana kotwa transportowa o dużej nośności i odporności na korozję, przeznaczona do mocowania i podnoszenia prefabrykowanych elementów betonowych, dostępna w wersjach z jednym i dwoma otworami dla różnych ciężarów paneli. Zobacz produkt →
Kotwy montażowe są osadzane w betonie podczas odlewania i stają się punktem połączenia sprzęgieł i łańcuchów dźwigowych. Najpopularniejsze konstrukcje to kotwy proste jednootworowe do lekkich elementów oraz kotwy dwuotworowe, które umożliwiają dwupunktowe podnoszenie większych paneli i belek. Nośność kotwy musi być dostosowana do obciążenia dynamicznego podczas podnoszenia. Powszechnie stosowaną praktyką przy podnoszeniu prefabrykatów jest dobieranie takich wymiarów kotwy, aby jej bezpieczne obciążenie robocze było co najmniej trzykrotnością ciężaru statycznego elementu, co obejmuje dodatkowe siły spowodowane przechyleniem, kątami uciągu i przyspieszeniem żurawia.
Dwa czynniki definiują bezpieczną konfigurację podnoszenia:
- Pozycja kotwicy: kotwy umieszczone bliżej narożników elementów redukują naprężenia zginające podczas podnoszenia. Standardowa zasada dotycząca podnoszenia dwupunktowego umieszcza punkty kotwiące w odległości około jednej piątej długości elementu od każdego końca.
- Kąt podnoszenia: kąt pomiędzy łańcuchami podnoszącymi a powierzchnią elementu powinien mieścić się w przedziale od 30 do 60 stopni. Płaskie kąty podnoszenia poniżej 30 stopni zwielokrotniają siłę poziomą działającą na kotwę i zwiększają ryzyko pękania betonu wokół strefy kotwy.
Stosowanie fabrycznie dobranych sprzęgieł podnoszących pasujących do profilu kotwy oraz szkolenie pracowników w zakresie sprawdzania kotew pod kątem uszkodzeń przed każdym podniesieniem to praktyki nie podlegające negocjacjom w dobrze zarządzanym zakładzie prefabrykacji prefabrykatów. Należy rejestrować zużycie kotwicy i sprzęgła, a wycofane elementy natychmiast wymieniać.
Jak wybrać niezawodnego dostawcę elementów prefabrykowanych
Niezależnie od tego, czy kupujesz prefabrykaty do kompleksu mieszkalnego, czy określasz komponenty do obiektu przemysłowego, ocena dostawcy powinna opierać się na ustrukturyzowanej liście kontrolnej, a nie porównywać samą cenę za metr sześcienny. Długoterminowy koszt złego dostawcy uwidacznia się w opóźnieniach na budowie, odrzuconych elementach i przeróbkach, a nie na fakturze.
- Zdolność produkcyjna i wyposażenie: zapytaj o długość złoża, zapas form, liczbę linii odlewniczych i dzienną produkcję. Instalacja z długimi liniami może efektywniej obsługiwać ciągłą produkcję kęsisk niż instalacja ograniczona do krótkich pojedynczych form.
- System osadzania i podnoszenia: potwierdzić, że w zakładzie stosowane są standardowe kotwy podnoszące i magnesy wkładane pasujące do systemu połączeń na miejscu. Niedopasowane systemy osadzania powodują kosztowne opóźnienia w montażu.
- Rekordy jakości: zażądać danych dotyczących tolerancji z ostatnich partii produkcyjnych, w tym wyników testów kostki betonowej i dzienników rozmieszczenia kotew. Zakład, który nie może przedstawić tych dokumentów na żądanie, stwarza poważne ryzyko zakupowe.
- Elastyczność formy: dostawca korzystający z szalunków magnetycznych może szybko zmienić geometrię elementu, co skraca czas realizacji zamówień na niestandardowe wymiary i sprawia, że korekty projektu są mniej bolesne.
- Transport i dostawa: sprawdź odległość od zakładu do miejsca budowy, maksymalną długość elementów, jaką mogą przewozić naczepy oraz czy dostawca koordynuje harmonogramy dostaw z ekipą montażową, aby zminimalizować czas przestoju dźwigu.
Dla kierowników zakładów oceniających, czy warto unowocześnić swoją obecną konfigurację szalunków, asortyment produktów dostawcy narzędzi magnetycznych jest tak samo ważny, jak możliwości dostawcy prefabrykatów. Producent, który rozumie zarówno proces prefabrykacji, jak i zastosowanie magnesu, zaoszczędzi czas rozwiązywania problemów i zmniejszy zakłócenia w produkcji. Pełną ofertę produktów magnetycznych można sprawdzić na stronie główna strona produktu producenta .
Czynniki kosztowe decydujące o ostatecznej cenie elementów prefabrykowanych
Ceny elementów prefabrykowanych nie są pojedynczą liczbą. Ostateczna cena jednostkowa zależy od złożoności elementu, amortyzacji formy, wielkości partii i logistyki. Zrozumienie tych czynników kosztowych pomaga kupującym negocjować lepsze ceny i unikać kosztownych niespodzianek. Poniższa tabela grupuje główne czynniki kosztowe i wyjaśnia, jak każdy z nich wpływa na ostateczną wycenę.
| Sterownik kosztów | Wpływ na cenę | Strategia redukcji kosztów |
|---|---|---|
| Koszt formy | Wysoka dla niestandardowej geometrii; niski dla elementów standardowych | Standaryzuj wymiary i ponownie wykorzystuj formy w różnych projektach |
| Rozmiar partii | Większe zamówienia zmniejszają koszt konfiguracji na element | Łącz mniejsze zamówienia w powtarzalne serie produkcyjne |
| Osadzenia i kotwy podnoszące | Dodaje koszty materiałów i robociznę związaną z rozmieszczeniem | Aby zmniejszyć siłę roboczą, użyj standardowych kotwic i rozmieszczenia magnetycznego |
| Sprężanie | Zwiększa koszty splotów i naprężania, ale zmniejsza objętość betonu | Zoptymalizuj układ splotów, aby zmniejszyć ciężar własny elementu |
| Uzdrawiająca energia | Utwardzanie parą zużywa energię proporcjonalnie do czasu cyklu | Stosuj wydajne systemy izolacji i odzyskiwania ciepła |
| Odległość transportu | Ciężkie elementy kosztują znacznie więcej niż 100 km | Wybierz zakład znajdujący się w odległości ekonomicznej od miejsca lokalizacji |
Często zadawane pytania dotyczące betonowych elementów prefabrykowanych
Jaka jest różnica między prefabrykatami a betonem sprężonym?
Prefabrykaty betonowe oznaczają, że element jest odlewany z ostatecznego położenia, zwykle w fabryce. Beton sprężony oznacza, że element jest ściskany za pomocą naprężonych splotów stalowych przed przyłożeniem obciążeń użytkowych. Często łączy się te dwa podejścia: wiele elementów prefabrykowanych, zwłaszcza belek i płyt kanałowych, poddaje się również sprężaniu wstępnemu, aby zwiększyć nośność i ograniczyć pękanie.
Jak długo wytrzymuje prefabrykowany element betonowy?
Beton wylewany fabrycznie z odpowiednią mieszanką i odpowiednią otuliną zbrojeniową zwykle osiąga trwałość użytkową od 50 do 100 lat. Rzeczywista trwałość zależy od stosunku wody do cementu, rodzaju cementu, otuliny do zbrojenia i sposobu utwardzania, a nie od samego faktu prefabrykacji. Elementy prefabrykowane stosowane w agresywnych środowiskach, takich jak konstrukcje morskie, wymagają dodatkowych środków ochronnych i są zwykle projektowane z bardziej konserwatywnymi specyfikacjami mieszanki.
Jaka jest maksymalna długość prefabrykowanego elementu betonowego?
Ograniczenia w transporcie zazwyczaj wyznaczają praktyczne granice, a nie możliwości produkcyjne. Typowa przyczepa może przewozić elementy prefabrykowane o długości od 13 do 15 m. Za specjalnymi zezwoleniami w niektórych regionach można przenosić dłuższe elementy do 20 m. W przypadku belek mostowych przekraczających limity transportowe elementy prefabrykowane są wykonywane w segmentach i łączone na miejscu poprzez sprężanie.
Czy prefabrykowane elementy betonowe można wycinać lub modyfikować na miejscu?
Generalnie nie zaleca się cięcia elementu prefabrykowanego na budowie, ponieważ powoduje to przecięcie splotów lub zbrojenia i usunięcie ochronnej otuliny betonowej. Jeśli wymagana jest modyfikacja, element powinien zostać przeprojektowany przez inżyniera lub dostawca powinien wyprodukować z formy element na zamówienie o prawidłowej geometrii. Cięcie w terenie zmienia zachowanie konstrukcyjne elementu w sposób trudny do sprawdzenia.
W jaki sposób prefabrykowane elementy betonowe są ze sobą łączone?
Najczęściej spotykanymi połączeniami są tuleje śrubowe z zatopionymi tulejami, płyty spawane wtopione w elementy oraz połączenia tulejowe zalewane do elementów pionowych. Odlewane tulejki gwintowane, pozycjonowane za pomocą wkładanych magnesów, stanowią podstawę połączeń śrubowych stosowanych w większości prefabrykowanych konstrukcji betonowych. Projekt połączenia powinien być zawsze zgodny ze specyfikacją inżyniera, ponieważ droga obciążenia zależy od konfiguracji złącza.
Czy magnesy szalunkowe działają ze wszystkimi paletami stalowymi?
Magnesy szalunkowe wymagają płaskiej powierzchni ze stali ferromagnetycznej, aby wytworzyć znamionową siłę trzymania. Typowa dla zastosowań w szalunkach magnetycznych jest grubość palety wynosząca co najmniej 8 do 10 mm. Palety z silną rdzą, grubą farbą lub zanieczyszczeniem powierzchni zmniejszają przyczepność magnetyczną, dlatego należy zachować stan powierzchni palety. Gdy paleta jest czysta, a magnes ma prawidłowe parametry, siła trzymania jest przewidywalna i stała.
Betonowe elementy prefabrykowane pozostaną rdzeniem nowoczesnego budownictwa, ponieważ zapewniają to, czego beton wylewany na miejscu nie jest w stanie zapewnić: stałą jakość, przewidywalne harmonogramy oraz efektywne wykorzystanie materiałów i robocizny. Praktyczna lekcja płynąca z tego przewodnika jest taka, że sukces w przypadku prefabrykatów zależy w mniejszym stopniu od samego betonu, a bardziej od otaczających go szczegółów, w tym od konfiguracji formy, dokładności osadzenia, wyboru kotwy do podnoszenia i przebiegu szalunków. Systemy magnetyczne bezpośrednio uwzględniają wszystkie te szczegóły, dlatego przestały być opcjonalnym akcesorium i stały się standardowym wymogiem w produktywnych zakładach prefabrykacji.
Porównując dostawców, patrz poza cenę za metr sześcienny. Poproś o zapisy dotyczące tolerancji, sprawdź procedurę konfiguracji formy i potwierdź, że systemy podnoszenia i osadzania odpowiadają strategii połączenia z Twoją placówką. To właśnie tam kryje się prawdziwa różnica w kosztach i jakości.