Listwa fazująca to najmniejszy element palety i najczęściej obwiniany, gdy krawędź jest postrzępiona. W przypadku większości zakładów prefabrykacji odpowiedź robocza jest prosta: a Taśma PCV o wymiarach 20 mm x 20 mm, pod kątem 45 stopni na stalowej palecie, mocowana za pomocą magnesów w odstępach od 300 do 400 mm . Cienkie panele architektoniczne o grubości od 100 do 120 mm zwykle lepiej sprawdzają się na nodze 15 mm, ciężkie belki i elementy mostów na 25 mm, a profil o promieniu zastępuje lico 45 stopni wszędzie tam, gdzie odporność na odpryski ma większe znaczenie niż ostra linia cienia.
Ta kombinacja wygrywa ze względów praktycznych, a nie teoretycznych. Pasek magnetyczny utwardza się w ciągu kilku sekund, nie pozostawia otworów na zszywki w powierzchni formy, można go odsunąć pod kątem 45 stopni bez podważania oprawki, a po wyczyszczeniu i przechowywaniu na płasko wytrzymuje dziesiątki nalań. Paski przybijane na sklejce nadal działają, a paski klejone nadal mają swoje miejsce na jednorazowych formach, ale żaden z nich nie dorównuje szybkości zmiany systemu magnetycznego na powtarzalnej palecie.
Szczegóły decydujące o wyniku omówiono poniżej: rozmiar i kąt profilu, metoda mocowania i odstępy, wpływ ciśnienia i wibracji świeżego betonu na wąski profil, wpływ obiegu pary na magnes, trwałość ponownego użycia, najczęściej pojawiające się defekty oraz sekwencja kroków zapewniająca powtarzalność instalacji.
- Grubość elementu i szerokość spoiny, ponieważ faza 25 mm na krawężniku 60 mm usuwa zbyt dużo nadkoli.
- Materiał formy, ponieważ magnesy muszą pracować ze stalową lub stalową powierzchnią czołową.
- Temperatura utwardzania, ponieważ standardowe gatunki neodymu tracą wytrzymałość powyżej około 80 stopni Celsjusza.
- Jakość połączenia, ponieważ połączenie doczołowe ze szczeliną 1 mm pozostawia płetwę na każdym panelu.
Co naprawdę robi pasek fazujący z betonowym Arrisem
Fazowanie to skos utworzony na krawędzi elementu betonowego, zwykle pod kątem 45 stopni. Tworzący się pasek spełnia cztery zadania jednocześnie: usuwa ostre nacięcia, które powodują odpryski podczas usuwania izolacji, transportu i przenoszenia; tworzy kontrolowaną linię uwalniania, dzięki czemu forma otwiera się bez rozrywania narożnika; tworzy linię cienia, od której zależy beton architektoniczny; i zapewnia uszczelniaczowi określone osadzenie na złączach paneli. Żadna z tych prac nie jest kosmetyczna w zakładzie odlewającym ten sam panel pięćdziesiąt razy w tygodniu.
Uszkodzenia krawędzi są czynnikiem kosztowym. Wyszczerbiony lub odpryski na widocznej powierzchni należy zeszlifować, wypełnić lub obniżyć jakość panelu, a łatanie to praca ręczna na końcu linii, gdzie praca jest najmniej produktywna. Fazowanie o prawidłowym rozmiarze przesuwa punkt uszkodzenia od krawędzi, ponieważ skos zapewnia stopniową linię styku podczas usuwania formy.
Efekt strukturalny jest niewielki. Fazowanie o wymiarach 20 mm x 20 mm usuwa trójkątny obszar o wymiarach ok 200 milimetrów kwadratowych na metr krawędzi, około 0,1 procent przekroju poprzecznego panelu o grubości 150 mm . Z tego powodu fazowania są zwykle określane w każdym odsłoniętym miejscu, a nie tylko w tych, które wyglądają na podatne na uszkodzenia, i dlatego szczegóły krawędzi są traktowane jako część projektu formy z pierwszego rysunku. Nasza własna uwaga dot co fazowanie robi w cyklu produkcyjnym prefabrykatów omawia tę stronę planowania bardziej szczegółowo.
- Ochrona przed wiórami: cienka osłona, najbardziej delikatna część każdego panelu, zostaje usunięta.
- Linia zwalniająca: skos powoduje stopniowe pękanie formy zamiast rozdarcia.
- Linia cienia: określona faza maskuje niewielkie różnice w ułożeniu paneli na elewacji.
- Gniazdo uszczelniacza: skos tworzy prostą, stabilną powierzchnię, z którą łączy się uszczelniacz spoin.
- Bezpieczeństwo obsługi: ścięte krawędzie znacznie rzadziej przecinają rękawice i dłonie podczas usuwania izolacji.
Rozmiary faz, kąty i profile: dopasowywanie paska do elementu
Rozmiar fazowania zależy od trzech danych wejściowych: grubości elementu, projektu złącza i wymaganego wyglądu. Przydatną praktyczną zasadą jest to, że fazowana nóżka nie powinna przekraczać około jednej dziesiątej grubości elementu, tak aby panel o grubości 100 mm mógł wygodnie przenosić od 10 do 15 mm, podczas gdy nóżka o grubości 20 mm była obszerna, ale nadal akceptowalna w przypadku panelu ściennego o grubości 150 mm. W przypadku złącza uszczelniającego gniazdo fazujące musi być wystarczająco szerokie, aby pomieścić szerokość złącza plus oprzyrządowanie uszczelniające, a wymiar ten zwykle rozstrzyga spór, zanim zrobi to kwestia estetyki.
| Rozmiar paska | Typowe elementy | Punkty do obejrzenia |
|---|---|---|
| 10 mm x 10 mm | Krawężniki, cienkie panele o grubości od 60 do 80 mm, elementy małej architektury | Najmniejsza linia cienia; falista linia pojawia się szybciej niż na dużej fazce |
| 15 mm x 15 mm | Panele ścienne od 100 do 150 mm, słupy, schody, przepusty | Typowy wybór, gdy złącza uszczelniające są wąskie |
| 20 mm x 20 mm | Większość prefabrykowanych paneli ściennych i belek | Najlepsza równowaga ochrony, wyglądu i ponownego użycia |
| 25 mm x 25 mm | Dźwigary mostowe, ciężkie elementy przemysłowe, grube profile | Wymaga mocniejszego mocowania; szersza twarz może się kłaniać na długich dystansach |
| 30 mm x 30 mm | Elementy wymagające szerokiego osadzenia uszczelniacza lub głębokiej linii cienia | Przed ustaleniem rozmiaru sprawdź szerokość złącza |
| Promień 20 do 25 mm | Panele architektoniczne, schody, kolumny, krawędzie bullnose | Lepsza odporność na wióry; połączenia profili są trudniejsze do ukrycia |
Wartość domyślna to czterdzieści pięć stopni, ponieważ rzuca równy cień na obie strony narożnika. Tam, gdzie potrzebna jest cięższa linka, dostępne są profile o kącie 30 i 60 stopni, a w przypadku prefabrykowanych schodów i kolumn często wybiera się promień, ponieważ zaokrąglony łuk nie ma cienkiego przekroju, który można by odłamać. Jeden nawyk pozwala zaoszczędzić wielu kłótni na budowie: zachowaj ten sam rozmiar na każdej widocznej stronie projektu. Mieszanie pasków 15 mm i 20 mm na sąsiednich panelach jest częstym źródłem reklamacji, nawet jeśli każdy panel jest poprawny osobno.
Magnesyczne, przybijane lub klejone: wybór metody mocowania
Pasek fazujący musi jedynie pozostać na miejscu podczas układania, wibrowania i utwardzania betonu, a działające na niego siły to głównie opór, wibracje i wyporność, a nie bezpośredni nacisk wywierany przez głowicę betonową. Dlatego też wybory dotyczące mocowania zwykle dotyczą czasu wymiany i stanu formy, a nie brutalnej siły. Na paletach stalowych trasa magnetyczna jest teraz domyślna i ta sama logika obowiązuje w szerszej rodzinie palet systemy szalunków magnetycznych stosowany do form bocznych, szyn krawędziowych i zakończeń.
Profile fazowane mocowane magnetycznie wykonywane są jako profil PCV z wkładką żelazną z tyłu lub jako profil gładki mocowany na szynie ze stalowym podkładem. Magnes przytrzymuje profil do palety, a nie do betonu i zwalnia poprzez obrót lub dźwignię. Wymiana na długiej palecie jest mierzona w sekundach na pasek i nie ma otworów na zszywki, które trzeba wypełniać, czyścić lub martwić się.
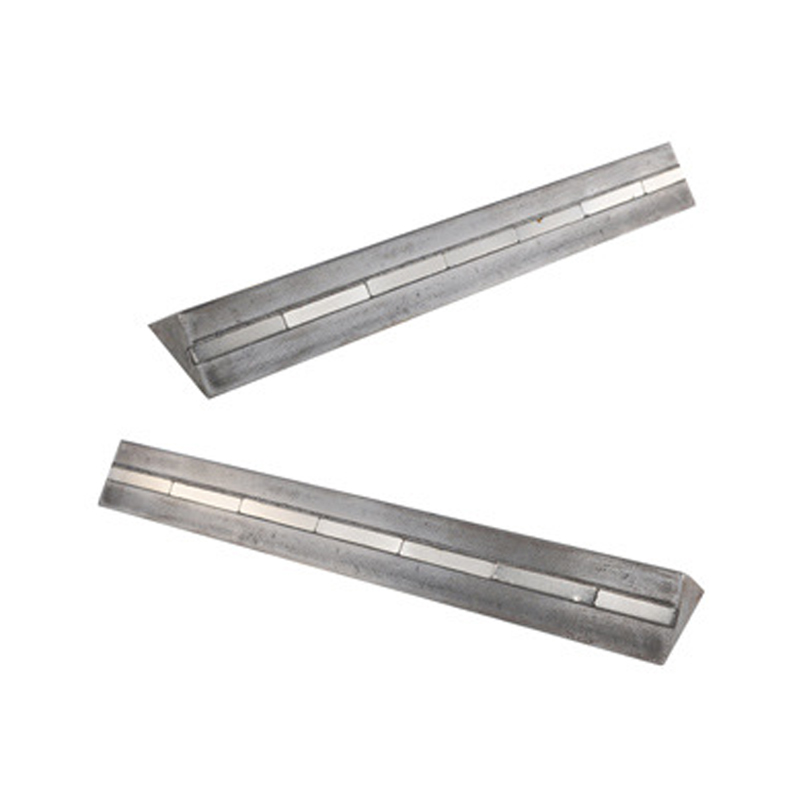 Prefabrykowana faza betonowa Prefabrykowana fazka betonowa to specjalne urządzenie magnetyczne służące do mocowania i pozycjonowania fazującego szalunku podczas betonowania. Magnes wykonany jest z mocnego materiału magnetycznego... Zobacz produkt →
| Metoda | Typ formy | Ponowne użycie paska | Główna słabość |
|---|---|---|---|
| Magnet | Paleta stalowa lub forma z okładziną stalową | Wysokie, zazwyczaj dziesiątki nalewek | Nie działa na formach drewnianych i plastikowych; gatunek magnesu ogranicza temperaturę utwardzania |
| Zszywka lub gwóźdź | Formy ze sklejki i drewna | Umiarkowany; krawędzie ulegają degradacji w miejscu przechodzenia elementów złącznych | Otwory na elementy mocujące i zgniecione końce listew |
| Klej kontaktowy | Każda gładka twarz | Niski; warstwa kleju gromadzi się i kończy się unoszeniem | Powolne czyszczenie, nierówna grubość przy użyciu ciężkiego kleju |
| Kątownik stalowy skręcany lub spawany | Formy stalowe | Bardzo wysoki | Koszt obróbki; wgniecenia nadrukowane na każdym panelu do czasu naprawy |
Przybijane paski pozostają standardem w przypadku odlewów na miejscu, gdzie forma jest używana kilka razy. O wyniku decydują dwa szczegóły: zszyj w odstępie 150–200 mm i trzymaj pasek równo z powierzchnią sklejki. Każde wybrzuszenie krawędzi sklejki prowadzi bezpośrednio do linii fazowania i żadne łatanie tego później nie zakryje.
Jedna uwaga dotycząca przyczepności, która zaskakuje ludzi: świeży beton wciska profil w powierzchnię formy, zamiast go odciągać, więc magnes musi głównie przestać się ślizgać i unosić podczas wibracji. Niewielka siła trzymania rozłożona na więcej punktów mocowania zwykle pokonuje jeden ciężki magnes umieszczony na końcu paska.
Nacisk, wibracje i ciepło świeżego betonu: co tak naprawdę przesuwa fazę
Świeży beton zachowuje się jak ciężki płyn, dopóki nie stwardnieje. Przy gęstości około 2400 kilogramów na metr sześcienny z 2 m słupa betonu wytwarza się w przybliżeniu 47 kilopaskali ciśnienia bocznego u podstawy formy, a metody projektowania szalunków, takie jak te opisane w ACI 347 (Przewodnik po szalunkach do betonu), pozwalają na redukcje tylko w przypadku wolniejszego tempa układania i chłodniejszych, sztywniejszych mieszanek. To ciśnienie działa na powierzchnię formy, a profil fazowania znajduje się na tej powierzchni, dzięki czemu taśma jest dociskana do wewnątrz, a nie odrywana od betonu.
Siły, które faktycznie przemieszczają fazę, mają charakter lokalny. Wibrator pokerowy jest największym z nich. Trzymaj głowicę w odległości 100 do 150 mm od fazowania, wsuwaj w rozstawie 300 do 450 mm i nigdy nie pozwól, aby głowica wibracyjna dotykała profilu. Bezpośredni kontakt to sposób przesuwania się pasków, a także sposób, w jaki arris o strukturze plastra miodu pojawia się na następnym panelu.
Ciepło ma znaczenie podwójnie. PVC mięknie wraz ze wzrostem temperatury formy, więc wytłoczka, która wydaje się sztywna w temperaturze 20 stopni Celsjusza, staje się zauważalnie bardziej elastyczna w komorze parowej w temperaturze 70 stopni Celsjusza; mieszanki stabilizowane termicznie lepiej zachowują swój kształt i dłużej drukują czystszą linię. Po drugie, standardowy magnes neodymowy wytrzymuje maksymalną temperaturę roboczą bliską 80 stopni Celsjusza. Pozostawienie zwykłych gatunków N w cyklu utwardzania parą to powolny sposób na utratę siły trzymania, ponieważ magnes nie odzyskuje w pełni sił po wielokrotnym narażeniu. Tam, gdzie magnesy pozostają w formie, bezpieczniejszym wyborem są gatunki o wyższej koercji, takie jak H, SH lub UH, lub zespoły ferrytowe.
Ruch termiczny łatwo nie docenić. Sztywny PVC rozszerza się o około 0,005 do 0,007 procent na stopień Celsjusza, więc pasek o długości 6 m może zmienić długość o około 15 do 20 mm przy odchyleniu o 60 stopni jeśli można się swobodnie poruszać. Mocowanie listwy w regularnych odstępach i pozostawienie miejsca na dylatację na końcach jest lepsze niż wciskanie długiego profilu w ciasny kanał, gdzie będzie się on wyginał i drukował krzywiznę na każdym panelu.
Ponownie użyj środków Life, Cleaning i Release
Taśma fazująca z PVC to materiał eksploatacyjny o długiej, ale skończonej żywotności. W praktyce rośliny zgłaszają Od 30 do 60 wylewek z magnetycznego profilu PCV stosowane na tej samej krawędzi, a znacznie więcej, gdy jeden pasek jest przeznaczony na jedną paletę i czyszczony po każdym cyklu. Koniec życia jest raczej widoczny, a nie stopniowy: powierzchnia 45 stopni zaokrągla się, pasek tworzy ustaloną krzywiznę lub wkładka żelazna zaczyna oddzielać się od korpusu z PCV.
- Wytrzyj pastę cementową, gdy jest jeszcze miękka. Stwardniałą pastę należy zeskrobać, a skrobanie zabiera ze sobą powierzchnię.
- Co kilka tygodni sprawdzaj twarz pod kątem 45 stopni za pomocą linijki. Zaokrąglona powierzchnia drukuje miękką, nierówną linię, której żaden środek antyadhezyjny nie jest w stanie naprawić.
- Przechowuj paski na płasko, z dala od bezpośredniego światła słonecznego i grzejników. Zawieszenie paska na jednym końcu powoduje zagięcie profilu.
- Sprawdź tylną część listwy pod kątem zadziorów i okruszków betonu. Jedno ziarenko stwardniałej pasty pod profilem tworzy nierówności na każdym panelu odlanym tego dnia.
- W przypadku uszkodzenia powierzchni czołowej należy ją wymienić zamiast naprawiać. Taśma kosztuje znacznie mniej niż praca szlifowania jednej krawędzi z powrotem do specyfikacji.
Wybór środka uwalniającego ma większe znaczenie, niż większość roślin się spodziewa. Produkty na bazie rozpuszczalników o wysokiej zawartości aromatów mogą atakować PCV i wyciągać plastyfikator z powierzchni, co właśnie powoduje, że starsze paski przedwcześnie stają się twarde, łamliwe i błyszczące. Środki na bazie wody lub o niskiej zawartości aromatów utrzymują profil w dobrej kondycji i są łatwiejsze do usunięcia z powierzchni fazowanej. Niezależnie od użytego produktu, nałóż cienką warstwę i wytrzyj nadmiar, ponieważ na dnie skosu gromadzi się gruba warstwa, pozostawiając linię dziur po każdym rzucie.
Sześć defektów na linii fazowania i jak je naprawić
Prawie każdy problem z fazowaniem występujący na linii prefabrykatów ma jedną z sześciu przyczyn. Każdy z nich ma tanią poprawkę i kosztowną wersję tej samej poprawki, a tania jest zawsze wykonywana przed wylaniem.
- Falista linia fazowania. Punkty mocowania są zbyt daleko od siebie lub taśma nie była prosta przed ułożeniem. Dokręcić rozstaw do 250 mm i sprawdzić zamocowaną listwę 2-metrową łatą przed wprowadzeniem zbrojenia.
- Fugowanie żeberek na złączach listew. Końce przycinane za oko pozostawiają szczelinę 1 mm lub większą, a pasta wypełnia ją przy każdym gipsie. Wytnij kwadrat, mocno złącz końce i sklej taśmą wszelkie połączenia szersze niż 0,5 mm.
- Spalled arris po rozbiórce. Zamiast odrywać profil od betonu, podnoszono go wzdłuż krawędzi lub nie zwalniano najpierw magnesów. Zwolnij magnesy, a następnie podnieś pasek pod kątem 45 stopni.
- Bugole skupiły się wzdłuż skosu. Środek antyadhezyjny nałożony zbyt mocno lub wibrator porusza się zbyt blisko powierzchni czołowej, wpychając powietrze do skosu, zamiast je uwalniać.
- Listwa osadzona w panelu. Brak środka antyadhezyjnego, uszkodzony profil lub beton płynący za listwą. Przed wylaniem upewnij się, że tylna ścianka przylega do formy.
- Niedopasowanie linii cienia pomiędzy panelami. Dwa różne rozmiary listew lub zużyty profil zmieszany z nowym na tej samej wysokości. Usuń zużyte paski z widocznych krawędzi i zachowaj je, aby ukryć twarze.
Ustawianie pasków fazujących na palecie: powtarzalna sekwencja
Poniższa sekwencja dotyczy instalacji wyposażonej w panele różnych typów na tej samej palecie. Na pierwszej palecie zajmuje to kilka minut i zwraca się w każdym kolejnym cyklu.
- Oczyść powierzchnię palety i sprawdź prostoliniowość za pomocą linijki o długości 2 m. Zagiętej krawędzi palety nie da się skorygować nową listwą.
- Przytnij paski pod kątem prostym, usuń zadziory z końców i dotnij zewnętrzne narożniki pod kątem 45 stopni, tak aby obie powierzchnie stykały się bez szczeliny.
- Zamontuj profil na sucho, stroną czołową skierowaną pod kątem 45 stopni w stronę betonu i płaską stroną tylną do palety.
- Zamocuj za pomocą magnesów w odstępach od 300 do 400 mm i dodaj element mocujący w odległości 150 mm od każdego końca. Jeśli pasek się wygina, dokręć do 250 mm.
- Sprawdź szczeliny w złączach, a następnie zaklej taśmą złącza szersze niż 0,5 mm.
- Nałóż cienki środek antyadhezyjny na pasek i otaczającą powierzchnię formy, a następnie zetrzyj nadmiar.
- Umieścić zbrojenie, wkładki podnoszące i kielichy, zachowując osłonę przed sfazowaną krawędzią.
- Wlać w wysokości od 300 do 500 mm i wibrować w odległości 100 do 150 mm od fazowania, nie dotykając profilu.
- Lekarstwo na cykl roślinny. Jeśli używana jest para, zmierz rzeczywistą temperaturę formy obok magnesów, zamiast ufać wskaźnikowi komory.
- Ułóż listwę w odpowiedniej kolejności: zwolnij magnesy, odciągnij listwę od betonu pod kątem 45 stopni, wyczyść ją i przechowuj na płasko.
Jeżeli paleta jest przełączana między typami paneli kilka razy w ciągu zmiany, koszt zmiany dotyczy w równym stopniu boków, jak i samej fazy. Obsługiwany system magnetyczny sprawia, że ten krok staje się zadaniem jednoosobowym i utrzymuje ten sam punkt odniesienia dla szyny fazującej w każdym cyklu.
 Magnes szalunkowy z uchwytem Magnesy szalunkowe z uchwytami to sprzęt stosowany w budownictwie do mocowania szalunków w terenie. Zawiera silny magnes osadzony w plastikowej lub metalowej obudowie.... Zobacz produkt →
Koszt, czas realizacji i co należy umieścić w zapytaniu zakupowym
Paski fazujące to niewielka linia w budżecie i duży wpływ na kolumnę napraw. Profil PCV o grubości 20 mm kosztuje ułamek pracy potrzebnej do szlifowania i łatania pojedynczej odrzuconej krawędzi, a profil magnetyczny zwykle zwraca dodatkowe koszty po pierwszym usunięciu operacji zszycia i wypełnienia na dłuższej krawędzi. Liczba, która przyciąga ludzi, to czas realizacji: niestandardowe kąty, profile promieniowe i nietypowe długości zwykle pochodzą z dedykowanej serii wytłaczania, więc projekt wymagający określonych długości magazynowych powinien wzbudzić zainteresowanie na długo przed pierwszym wylaniem.
- Długość i kąt ramienia lub promień pokazane na zwymiarowanym szkicu.
- Długość całkowita i preferowana długość magazynowa, aby połączenia doczołowe znajdowały się z dala od widocznych narożników.
- Materiał formy, czy to stal, sklejka czy tworzywo sztuczne, oraz to, czy zostaną użyte magnesy.
- Temperatura utwardzania, jeśli używana jest para, więc stopień magnesu odpowiada cyklowi.
- Wymagany wygląd: ostra linia cienia lub miękki promień.
- Oczekiwane cykle ponownego użycia i liczba pasków potrzebnych na palecie.
- Okno dostawy i na jakich panelach będą testowane pierwsze listwy.
Na stalowej palecie szyna fazująca rzadko działa samodzielnie. Formy boczne, szyny krawędziowe i końcówki ograniczające wymagają stabilnego punktu mocowania, a skrzynki magnetyczne ze stali węglowej zapewniają to odniesienie bez spawania lub przykręcania do powierzchni palety, co utrzymuje płaską powierzchnię formy dla następnego typu panelu.
 Skrzynki magnetyczne ze stali węglowej Skrzynka magnetyczna ze stali węglowej jest wykonana z metalu węglowego i jest magnetyczna. Powszechnie stosowane w gałęziach przemysłu obejmujących produkcję, transport i budownictwo... Zobacz produkt →
Krawędzie prefabrykowane i wylewane na placu budowy: ten sam pas, różne priorytety
W przypadku prefabrykatów fazowanie jest projektowane. Pasek wybierany jest raz, montowany na stalowej palecie i powtarzany setki razy, co stawia na pierwszym miejscu powtarzalność, mocowanie magnetyczne i krótki czas przezbrajania. W przypadku odlewów na miejscu forma jest często używana raz lub dwa razy, dlatego na sklejce dominują paski przybijane gwoździami lub zszywkami, a fazowanie jest raczej określone tylko na odsłoniętych krawędziach. Ta pojedyncza różnica wyjaśnia, dlaczego ten sam profil 20 mm doskonale sprawdza się w zakładzie i tworzy nierówną linię w miejscu, w którym krawędź sklejki została już uszkodzona.
Zakłady prefabrykacji również mają tendencję do standaryzacji, a standaryzacja eliminuje całe kategorie reklamacji. Jeden rozmiar fazowania na formę, magnesy w stałych pozycjach i wyznaczony stojak do przechowywania oznaczają, że wymiana w połowie zmiany zajmuje dwie minuty, a nie szukanie pasującego profilu po placu.
Praca w witrynie ma swoje własne zasady. Rozstaw zszywek od 150 do 200 mm, paski ustawione równo z powierzchnią formy i prosta krawędź ze sklejki to trzy elementy, które decydują o końcowej linii. Jeśli na schodach lub kolumnie określono promień, sztywny trójkątny pasek zastępuje elastyczny gumowy lub obrobiony maszynowo profil promieniowy, który należy montować częściej, ponieważ nie ma płaskiego oparcia, które opierałoby się o formę.
Często zadawane pytania dotyczące listew fazujących do betonu
Jakiego rozmiaru listwę fazującą należy zastosować na prefabrykowanym panelu ściennym o grubości 150 mm?
Użyj rozmiaru 20 mm x 20 mm, chyba że szczegóły połączenia mówią inaczej. Zmniejsz do 15 mm, gdy miejsce uszczelniacza jest węższe niż 20 mm lub chcesz uzyskać jaśniejszą linię cienia i zachowaj ten sam rozmiar na każdej widocznej powierzchni projektu.
Czy magnesy są wystarczająco mocne, aby utrzymać listwę fazującą podczas wibracji?
Tak, na powierzchni formy stalowej. Świeży beton dociska listwę do czoła, więc magnes musi jedynie przestać się przesuwać i unosić. Mocowanie w odstępach od 300 do 400 mm jest odpowiednie dla większości profili, a 250 mm jest bezpieczniejsze w przypadku długich serii i grubych wylewek.
Ile zalań może wytrzymać taśma fazująca z PCV?
Zakłady zwykle zgłaszają od 30 do 60 wylewów z magnetycznego profilu PCV lub więcej, gdy pasek jest przypisany do jednej palety i czyszczony po każdym cyklu. Praktycznym zakończeniem życia jest zaokrąglona powierzchnia skosu lub wkładka żelazna oddzielająca się od PCV.
Czy magnetyczną listwę fazującą można stosować na szalunkach drewnianych?
Nie. Magnesy wymagają formy stalowej lub z okładziną stalową. W przypadku sklejki i form drewnianych zszyj pasek w odstępach od 150 do 200 mm lub użyj kleju kontaktowego do jednorazowego wylania, tam gdzie nie są dozwolone żadne elementy złączne.
Czy listwa fazująca osłabia krawędź betonu?
Nie w żaden znaczący sposób. Fazowanie o wielkości 20 mm usuwa około 200 milimetrów kwadratowych przekroju na metr krawędzi, czyli około 0,1 procent panelu o grubości 150 mm, i zwykle poprawia trwałość, ponieważ znika cienka warstwa, z której powstają wióry.
Czy 45 stopni jest lepsze niż promień?
Czterdzieści pięć stopni to standard i daje równą linię cienia. Promień od 20 do 25 mm jest lepiej odporny na odpryski, ponieważ w narożniku nie ma cienkiego przekroju, ale połączenia między profilami promieniowymi są trudniejsze do utrzymania w niewidoczności, dlatego krawędzie promieniowe są zwykle zarezerwowane dla schodów, kolumn i elementów typu bullnose.
Dlaczego wzdłuż linii fazowania znajduje się żebro?
Prawie zawsze szczelina na styku dwóch pasków. Przytnij końce pod kątem prostym, złącz je ciasno i przyklej taśmą szerszą niż 0,5 mm. Na każdym panelu należy zeszlifować żeberko o grubości powyżej 1 mm, a to szlifowanie powoduje, że pieniądze znikają.
Jaka temperatura utwardzania jest zbyt wysoka dla fazowania magnetycznego?
To zależy od klasy magnesu. Standardowe gatunki neodymu mają maksymalną temperaturę roboczą w pobliżu 80 stopni Celsjusza, więc cykl parowy w temperaturze 60–70 stopni Celsjusza jest wykonalny, ale pozostawia niewielki margines. Gatunki o wyższej koercji lub zespoły ferrytowe są bezpieczniejsze dla magnesów pozostających w formie, a profile PCV również zauważalnie miękną powyżej 70 stopni Celsjusza.
Czy paski fazujące wymagają środka antyadhezyjnego?
Tak, cienką warstwę na powierzchni skosu i obok niej powierzchni formy, przetrzeć w celu usunięcia nadmiaru. Gruba warstwa zbiera się na dole skosu i pozostawia linię dziur, podczas gdy żadna warstwa nie stwarza ryzyka rozerwania listwy lub utknięcia w panelu.
Pasek fazujący to tania część, która ma nieproporcjonalny wpływ na wygląd i poprawki. Rozmiar dobieraj w zależności od grubości elementu i konstrukcji złącza, mocuj go tak często, aby nie mógł się poruszać, dbaj o szczelność połączeń i zawsze ustawiaj profil skosem w stronę betonu. Zrób te cztery rzeczy, a arris zadba o siebie.
- 20 mm x 20 mm dla większości paneli, 15 mm dla cienkich profili, 25 mm dla ciężkich elementów.
- Magnesy rozmieszczone w odległości od 300 do 400 mm na stalowych paletach, zszywki w odległości od 150 do 200 mm na sklejce.
- Szczeliny między złączami są mniejsze niż 0,5 mm, w przeciwnym razie na każdym panelu będzie znajdować się płetwa.
- Dopasuj klasę magnesu do temperatury utwardzania, a nie do ceny katalogowej.
Wewin Magnetics produkuje magnetycznie mocowane profile fazujące, magnesy szalunkowe i magnetyczne elementy mocujące do linii produkcyjnych prefabrykatów, w tym profile niestandardowe wykonane na podstawie rysunku z gatunkiem magnesu wybranym do cyklu utwardzania instalacji. Odpowiedzi na zapytania udzielane są w ciągu 24 godzin wraz z propozycją obejmującą rozmiar, kąt, wkładkę żelazną i dostawę.